 +86-563-4308666


 Eng

Elke maalbal draagt een verhaal over de warmtebehandeling met zich mee, zelfs degenen die in de tuin aankomen zien er identiek uit. Twee ballen kunnen dezelfde chemie delen, uit dezelfde mal komen en zich toch heel anders gedragen in een molen: de ene draait een volledige campagne, de andere begint binnen een paar weken te spatten. Vaker wel dan niet wordt het verschil vastgelegd in de verwarmingscurve, de koelsnelheid en het tempereervenster.
Wat volgt is een praktische wandeling door het warmtebehandelingsproces voor het malen van kogels zoals we dat dagelijks uitvoeren, van het austenitiseren tot de controles die ons vertellen of een batch echt gezond is.
Waarom warmtebehandeling bepaalt hoe een bal presteert
Giet een hoge chroombol en laat deze afkoelen in de mal, en wat eruit komt is een tamelijk onrustig stuk metaal. De matrix bevat martensiet naast vastgehouden austeniet, gewikkeld rond een netwerk van eutectische carbiden dat verschuift met het chroom- en koolstofgehalte. Het vastgehouden austeniet is de onruststoker. Het is zacht, het is metastabiel, en zodra de bal in een molen begint te botsen, blijft hij ter plekke transformeren in martensiet, waardoor het volume van de oppervlaktelaag verandert en de deur opengaat voor afbrokkelen en breken.
Warmtebehandeling bestaat om die transformatie doelbewust en onder gecontroleerde omstandigheden te voltooien, in plaats van de molen dit willekeurig te laten doen. Er worden drie dingen tegelijk in evenwicht gebracht:
- Hardheid : het slijtoppervlak dat bestand is tegen slijtage door erts, klinker of slakken.
- Taaiheid : het vermogen van de kern om herhaalde schokken te absorberen zonder te barsten.
- Structurele stabiliteit : carbideverdeling en vastgehouden austeniet binnen de perken gehouden, zodat de kogel zich op dag 60 hetzelfde gedraagt als op dag één.
De kernfasen van het warmtebehandelingsproces voor het slijpen van ballen
Bijna elk schema dat voor cast- of vervalste media wordt gebruikt, kan worden gelezen als drie onderling verbonden fasen, met een vierde inspectiefase die de cirkel sluit.
Verwarmen en austenitiseren
Austenitiseren heeft twee taken: het lost een deel van het secundaire carbide op en het brengt koolstof in oplossing, zodat de quench iets heeft om mee te werken. Het overhaasten van deze fase is een van de meest voorkomende fouten die we tegenkomen. We verwarmen in stappen, met een voorverwarming rond de 600–650°C om de temperatuur in de dikte gelijk te maken, en vervolgens een helling naar het austenitiserende ruim, dat voor hoge chroomkwaliteiten doorgaans tussen 980°C en 1.050°C terechtkomt.
De houdtijd volgt de sectiegrootte en de ovenbelasting meer dan een vaste klok. Een werkbaar uitgangspunt op de werkvloer is grofweg 1 tot 1,5 minuten per millimeter diameter, maar het werkelijke aantal moet worden bevestigd door de hardheid en microstructuur van de eerste stukken van elke batch, in plaats van te veronderstellen.
Afschrikken
Afschrikken is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperen
Temperen is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Voor hoge chroomballen ligt het venster doorgaans tussen de 200°C en 350°C, met een houdbaarheid van vier tot acht uur, afhankelijk van de diameter, gevolgd door langzame afkoeling. Bij tempereren onder ongeveer 200°C blijft er te veel onstabiel austeniet achter; Als je veel verder dan 400°C gaat, begint de hardheid waarvoor je tijdens het blussen betaald hebt, te verdwijnen.
| Stadium | Typische temperatuur | Hoofddoel | Waar we naar kijken |
|---|---|---|---|
| Voorverwarmen | 600–650°C | Egaliseert de temperatuur over de hele dikte | Stijgingssnelheid, thermische schok |
| Austenitiserend | 980–1.050°C (hoog chroom) | Carbiden oplossen, austeniet verzadigen | Houd de tijd tegen de diameter |
| Afschrikken | 880–950°C in het medium | Vorm martensiet uit austeniet | Afkoelingscurve, risico op barsten |
| Temperen | 200–350°C | Verlicht stress, controle behouden austeniet | Houd tijd vast, reactie op hardheid |
Het proces afstemmen op het baltype
Dezelfde drie fasen zijn van toepassing op het hele gezin, maar de cijfers veranderen aanzienlijk zodra je van materiaal verandert en een route vormt.
Gegoten ballen van chroomlegering
Chemie bepaalt het plafond. Een hoge chroombal met 10% of meer chroom en de juiste koolstofbalans kan de hoge jaren 50 tot lage jaren 60 op de Rockwell C-schaal bereiken na een goed uitgevoerde uitdoving en tempering. Middelmatige chroom- en lage chroomkwaliteiten hebben eenvoudigweg niet het carbidevolume om daar te komen, dus hun rondingen zijn vaak vereenvoudigd in de richting van normalisering of een lichte afkoeling en tempering, en aankoopverwachtingen moeten de metallurgie volgen in plaats van de kop van de catalogus.
Onze eigen hoge chroom maalkogels worden op basis van die logica behandeld, waarbij de curve consistent wordt gehouden van batch tot batch, zodat de prestaties van de molen niet afwijken.
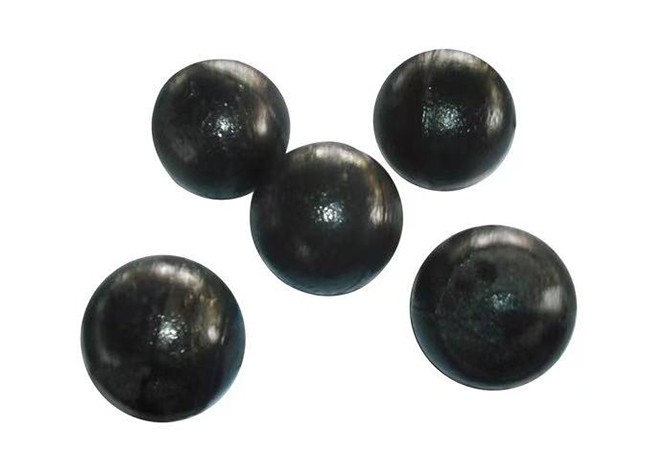 Gegoten slijpballen van hoge chroomlegering Hoogchroom ZQCr12 gegoten medium met een oppervlaktehardheid van ≥58 HRC, verkrijgbaar in diameters van φ6,35 tot φ120 mm voor slijtvast slijpen. Bekijk Product →
Gesmede slijpballen
Gesmede kogels beginnen als gewalste staaf, worden op lengte gesneden, inductieverwarmd, gesmeed en vervolgens online geblust. Het proces is continu in plaats van batchgewijs, en de parameter die het vaakst ronddwaalt is de quench-starttemperatuur. Als de staaf tussen de pers en de quenchring te veel afkoelt, neemt de hardheid af en krijgt de bal een zachte schaal die snel slijt in de molen. Het temperen volgt onmiddellijk, waarbij nog steeds gebruik wordt gemaakt van de restwarmte in de kern om de cyclus te verkorten.
 Precisiegesmede maalkogels voor kogelmolens Nauwkeurig gesmede media voor kogelmolens in de mijnbouw, cement en energieopwekking, aangeboden in de maten φ6,35–φ120 mm met uitgebalanceerde hardheid en taaiheid. Bekijk Product →
Het afschrikmedium en de koelcurve kiezen
De mate van koeling is een draaiknop, geen schakelaar, en de juiste instelling is degene die een volledig martensitische kern produceert in de grootste bal van de batch, terwijl de kleinste intact blijft. De gebruikelijke media, in ruwe volgorde van ernst:
- Water : hoge ernst, lage kosten, meest vatbaar voor scheuren; praktisch voor gewone koolstofgesmede kogels met kleine diameters.
- Pekel- of bijtende oplossingen : nog ernstiger en vatbaarder voor ongelijkmatige filmbreuk; zelden gebruikt voor gegoten chroommedia.
- Olie : langzamer en veiliger, een standaardkeuze voor gesmede kogels van gelegeerd staal waarbij vervorming belangrijk is, hoewel de omgang met vuur en dampen moet worden beheerd.
- Polymeer : de concentratie kan worden afgesteld om tussen water en olie te zitten, populair bij gesmede lichtmetalen ballen met een reëel risico op barsten.
- Geforceerde lucht of lucht-olie : zacht, goed afgestemd op hoogverchroomde gegoten kogels waarvan de hardbaarheid al genereus is.
Agitatie is net zo belangrijk als het medium zelf. Een stille tank produceert zachte plekken en verspreide hardheidsmetingen, ongeacht hoe goed de bluschemie is.
Wat gaat er mis en hoe de symptomen luiden
De meeste fouten in de warmtebehandeling zijn duidelijk zichtbaar als u weet waar u op moet letten. Een paar van de patronen die we het vaakst diagnosticeren:
- Barsten na afschrikken , meestal longitudinaal of intern: te sterke koeling of een te lange opening vóór de temperoven.
- Zachte schaal of zachte kern : austenitistemperatuur of te laag gehouden, of de bal is afgekoeld tot onder het quench-startvenster.
- Hardheid scatter across a batch : ongelijkmatige ovenbelasting, inconsistente atmosfeer of slechte afschrikbeweging.
- Voortijdig afbrokkelen tijdens gebruik : behouden austeniet te hoog gelaten omdat het temperen te koel of te kort was.
- Hoog breukpercentage : hardheid wordt nagestreefd ten koste van de taaiheid, of een carbidenetwerk dat te grof blijft tijdens het stollen.
Controles die bewijzen dat de curve heeft gewerkt
Testresultaten zijn alleen zinvol als ze consistent worden afgenomen. Onze routine na het temperen ziet er als volgt uit:
- Hardheid survey : metingen op verschillende punten rond het oppervlak en in de kern van in secties verdeelde ballen, bemonsterd over het hele perceel in plaats van vanuit één handige hoek.
- Hardheid gradient : een profiel over de straal, waaruit blijkt of de quench daadwerkelijk het midden heeft bereikt.
- Impact testen : herhaalde vallen vanaf een vaste hoogte op een monster ballen, waarbij het eerste teken van barsten wordt opgemerkt.
- Beoordeling van de microstructuur : carbidevorm en -verdeling, plus een schatting van het achtergebleven austeniet, dat doorgaans onder ongeveer 10 tot 15% wordt gehouden voor media met een hoog chroomgehalte.
- Volgen van veldbreuken : de langzaamste indicator, maar de eerlijkste, gemeten per molen en per partij ballen gedurende de campagne.
Warmtebehandeling is een systeem, geen enkele stap
Een curve is slechts zo goed als de oven die hem aandrijft, en de oven is slechts zo goed als het materiaal dat erin gaat. Daarom beschouwen we warmtebehandeling als één schakel in een keten die begint met de inkoop van legeringen en eindigt met een proef op de walserij. Ons provinciale onderzoeksinstituut voor stalen kogels en maalmedia, dat samen met partneruniversiteiten wordt gerund, besteedt een groot deel van zijn tijd aan precies dit soort curve-ontwikkeling, en de bevindingen komen rechtstreeks terug op de werkvloer.
We houden het proces ook controleerbaar: ISO 9001-procedures, volledige procesinspectie van binnenkomende grondstof tot verzending, en een technisch team van 25 ingenieurs en 32 specialisten die een fabriek van 60.000 vierkante meter met een jaarlijkse capaciteit van 50.000 ton ondersteunen. U kunt er meer over lezen onze bedrijfsachtergrond als je de langere versie wilt.
Als een fabriek sneller door de media heen knauwt dan zou moeten, ligt het antwoord meestal in de curve en niet in de factuur. Stuur ons de werkomstandigheden, de kogeldiameter, de voedingshardheid en de maalsnelheid, en we bespreken welke fase waarschijnlijk verantwoordelijk is en wat we moeten veranderen. Dat gesprek kost niets, en is vaak de snelste route naar lagere kosten per ton grond.


