 +86-563-4308666


 Eng

Vraag iedereen die een kogelmolen gebruikt wat hij als eerste controleert op de specificatie van een maalkogel, en het antwoord is bijna altijd de hardheid. Het is gemakkelijk te begrijpen waarom: hardheid is het cijfer dat naar voren komt in aanbestedingen, wordt vergeleken tussen leveranciers en een langere levensduur lijkt te beloven. Na jaren van gieten en warmtebehandeling van hoogchroomkogels in Ningguo, hebben we geleerd dat de hardheid in hoogchroomgietijzer niet één getal is, maar een verhaal over de samenwerking tussen chemie, carbidestructuur en warmtebehandeling. Het aantal is van belang, maar alleen als je weet waardoor het is voortgekomen en waaraan het wordt afgemeten.
In deze gids wordt uitgelegd welke hardheidswaarden voor hoogverchroomde gietijzeren slijpkogels feitelijk vertegenwoordigen, de bereiken waarmee we doorgaans werken en de vragen die de moeite waard zijn om te stellen voordat een inkooporder wordt verzonden.
Wat de hardheid werkelijk meet in een hoog verchroomde gietijzeren bal
Hardheid beschrijft de weerstand van een materiaal tegen plaatselijke plastische vervorming. In een molen vertaalt zich dat in weerstand tegen krassen, gutsen en geleidelijk metaalverlies. Hoogchroomgietijzer is echter geen uniform materiaalblok. Het is een composiet: zeer harde chroomcarbiden van het M7C3-type, met een microhardheid die gewoonlijk in de buurt van HV 1100 tot 1300 wordt gerapporteerd, zittend in een martensitische matrix die zelf een hittebehandeling heeft ondergaan tot een gecontroleerd niveau.
Die structuur verklaart waarom er in hetzelfde gesprek twee schalen voorkomen. Rockwell C (HRC) geeft een snelle, praktische aflezing van de bulkoppervlaktehardheid van een bal. Vickers (HV) wordt gebruikt wanneer u een individueel hardmetaal of een dunne, geharde behuizing moet meten. Wanneer iemand 60 HRC aanhaalt voor een kogel met een hoog chroomgehalte, beschrijft hij de gemiddelde respons van het carbide-matrixcomposiet op een diamanten indenter, en niet de hardheid van de carbiden zelf.
Waar de lezing wordt gehouden, is net zo belangrijk. Normaal gesproken wordt een bal voor de test op één plek plat geslepen en wordt een apart gedeelte gesneden om te zien hoe de hardheid verandert van oppervlak tot kern. Een steile daling van de kast naar het midden wijst meestal op een broze schaal die bij een botsing eerder zal afbrokkelen dan soepel slijt.
Typische hardheidsbereiken voor gietijzeren kogels met een hoog chroomgehalte
Als praktische referentie toont de onderstaande tabel de bereiken waarmee we normaal gesproken werken voor gegoten hoogchroomslijpkogels, gegroepeerd op chroomniveau. Deze zijn eerder indicatief dan absoluut, omdat de kogeldiameter, het koolstofgehalte en de exacte warmtebehandelingscyclus allemaal het resultaat met een paar punten in beide richtingen verschuiven.
| Graad familie | Geschat chroomgehalte | Oppervlaktehardheid (HRC) | Kernhardheid (HRC) | Waar het normaal gesproken past |
|---|---|---|---|---|
| Hoog chroom, standaard | 10 tot 13% | 58 tot 62 | 55 tot 59 | Cement ruw malen, algemeen slijpen |
| Hoog chroom, middenbereik | 15 tot 18% | 60 tot 64 | 57 tot 61 | Mijnbouw en minerale verwerking |
| Ultra hoog chroom | 20% en hoger | 62 tot 66 | 58 tot 62 | Schurende ertsen, molens met grote diameter |
Twee punten zijn de moeite waard om te benadrukken. Ten eerste zijn de carbiden in een 60 HRC-kogel veel harder dan de algemene meetwaarde doet vermoeden, aangezien HV 1100 al voorbij de praktische top van de Rockwell C-schaal ligt. Ten tweede verhoogt de overstap naar een hogere chroomkwaliteit de slijtvastheid voornamelijk door het carbidevolume en de continuïteit te vergroten, niet door de matrix naar een extreem hardheidscijfer te duwen.
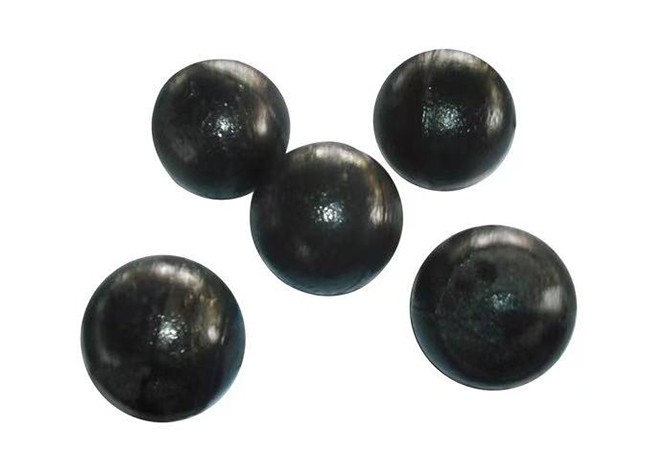 Standaard hoogverchroomde slijpbal Een standaard gegoten slijpkogel met hoog chroomgehalte voor mijnbouw en cementslijpen, aangeboden in meerdere diameters en ZQCr12-kwaliteit voor vergelijking van de basislijnhardheid. Bekijk Product →
De standaard hoogverchroomde gietkogel hierboven is de kwaliteit waarmee de meeste klanten beginnen, en dit is meestal de plaats waar een eerste hardheidsvergelijking moet worden gemaakt.
Wat feitelijk de uiteindelijke hardheid bepaalt
Chemie komt op de eerste plaats
Chroom en koolstof bepalen samen hoeveel carbide wordt gevormd en welk type het is. Gegoten ijzers met een hoog chroomgehalte bevatten over het algemeen tussen ongeveer 10% en 28% chroom, met koolstof in het gebied van 2,0% tot 3,3%. De verhouding tussen de twee elementen is een nuttiger gedragsindicator dan elk afzonderlijk element.
Warmtebehandeling doet de rest
De austenitistemperatuur, de afschrikmethode en de tempertemperatuur bepalen de uiteindelijke balans. Uit gepubliceerd werk over slijpkogels van gietijzer met een hoog chroomgehalte is bijvoorbeeld gebleken dat het afschrikken van dicht bij 980 °C en het temperen rond 400 °C ruwweg 60,5 HRC kan opleveren, samen met een slagvastheid in de buurt van 6 J/cm². Verhoog de ontlaattemperatuur en de hardheid neemt af terwijl de taaiheid stijgt; laat hem zakken en je krijgt een hardere maar kwetsbaardere bal.
Sectiegrootte en gietmethode
Een bal van 100 mm geeft in het midden langzamer warmte af dan een bal van 40 mm, zodat de kern altijd lager zal lezen dan het oppervlak. Metaalgieten en zandgieten verwijderen de warmte ook op een andere manier. Daarom kan een identieke chemie merkbaar verschillende resultaten opleveren bij verschillende diameters.
Waarom alleen hardheid de molen niet draaiende houdt
Een bal moet een impact overleven voordat hij geleidelijk kan verslijten. Onze ervaring is dat goed gemaakte hoge chroomkogels met een goed gecontroleerde warmtebehandelingscyclus een breukpercentage van minder dan 1% hebben, maar dat cijfer hangt van meer af dan het HRC-nummer op het certificaat. Achtergebleven austeniet, microscheuren als gevolg van agressieve afschrikking en insluitsels uit de smelt kunnen allemaal een harde bal in een kortstondige bal veranderen.
Daarom kijken wij altijd naar hardheid en slagvastheid naast elkaar. Een 66 HRC-bal die na een paar honderd uur afsplintert, kost veel meer dan een 60 HRC-bal die gedurende zijn hele levensduur gelijkmatig slijt. Het doel is een hardheidsniveau dat past bij de belasting, en niet simpelweg het hoogste beschikbare cijfer.
 Ultrahoge chroomgietslijpbal Een verbeterde gegoten slijpkogel met hoog chroomgehalte in de kwaliteiten ZQCr15–ZQCr26 voor het droog of nat malen van erts, waarbij hardheid en slagvastheid in evenwicht moeten worden gebracht. Bekijk Product →
Voor grote molens en zeer schurende ertsen is de gietkogel met ultrahoog chroomgehalte de kwaliteit waarbij dat evenwicht het meest relevant wordt.
Passende kogelhardheid voor uw molen en erts
Er is geen universele "beste" hardheid, alleen een verstandige match. De molendiameter bepaalt de impactenergie die een bal moet absorberen: grotere molens met hogere valhoogten vragen meer van de taaiheid, dus het najagen van de top van het hardheidsbereik daar kan tegen je werken. De schurende werking van erts, meestal veroorzaakt door het silicagehalte, duwt de beslissing de andere kant op, waarbij een hoger chroom- en een hoger carbidevolume wordt bevoordeeld.
De maalsnelheid, de pulpchemie, de natte of droge werking en de kogelgrootte hebben ook allemaal invloed op de slijtage. Meestal vragen we naar de molendiameter, het ertstype en de huidige levensduur in grammen per ton erts voordat we een kwaliteit aanbevelen, omdat deze drie antwoorden de keuze sneller beperken dan welke catalogustabel dan ook. Een breder overzicht van ons cast-assortiment is beschikbaar op de hoge chroom maalkogels pagina als u cijfers direct wilt vergelijken.
 Ultrahoge mangaan stalen kogelmolenvoering Een ZGMn17Cr2 werkverhardende molenvoering voor kogelmolens, SAG-molens en brekers onder zware impact, bedoeld om te worden geselecteerd naast maalmedia. Bekijk Product →
De andere helft van de slijtagevergelijking is de molenvoering. Een zeer harde bal die tegen een niet-overeenkomende voering loopt, kan de schaal sneller verslijten dan hijzelf, dus de twee materialen verdienen het om samen te worden geselecteerd.
Hoe we de hardheid controleren voordat een bal de plant verlaat
Hardheidstesten hebben alleen zin als ze elke keer op dezelfde manier worden uitgevoerd. Volgens ons ISO 9001-kwaliteitssysteem doorloopt elke productiepartij een routine die het volgende omvat:
- Bemonstering vanaf gedefinieerde posities in de partij in plaats van vanaf de handigste ballen
- Oppervlaktevoorbereiding op een vlakke ondergrond om ontkoolde huid te verwijderen vóór het testen
- Rockwell C-testen in overeenstemming met ISO 6508 of ASTM E18, met conversies naar HV of HB waar een klant dit vereist
- Doorsneden om de kernhardheid en kastdiepte te bevestigen, niet alleen de oppervlaktemeting
- Metallografische controles op de carbideverdeling, plus impact- en valtesten op dezelfde batch
- Resultaten per tochtnummer registreren zodat een certificaat te herleiden is tot de daadwerkelijke smelt
We herinneren klanten er ook aan dat een spreiding van één of twee HRC-punten over een batch normaal en te verwachten is. Wat niet mag variëren, is het patroon: een consistente zaak, een gecontroleerde kern en taaiheid die stand houdt in dienst.
Een korte checklist voordat u bestelt
Wanneer u offertes voor hoogverchroomde gietijzeren maalkogels vergelijkt, onderscheiden een paar vragen een nuttige specificatie van een decoratieve:
- Welke schaal werd gebruikt en werd de meting gedaan op het oppervlak of op een doorgesneden kern?
- Is er een hardheidsprofiel over de bal, of slechts één cijfer?
- Welke slagvastheid gaat gepaard met die hardheid?
- Past de voorgestelde kwaliteit bij uw molendiameter en abrasiviteit?
- Kunt u een proefbatch in uw eigen circuit testen voordat u een volledige bestelling plaatst?
Hardheid is een echt nuttig getal en verdient de aandacht die het krijgt. Het werkt simpelweg het beste als het naast chemie, microstructuur en taaiheid wordt gelezen, in plaats van afzonderlijk. Als u kwaliteiten weegt voor een specifieke molen, kijkt ons team altijd graag naar uw bedrijfsgegevens en bespreekt de opties en de mijnbouw slijpbal selectiegids is een goede plek om de vergelijking te beginnen.


