 +86-563-4308666


 Eng

Vraag tien fabrieksinspecteurs wat hun maalcircuit beperkt, en de meesten zullen uiteindelijk op hetzelfde punt wijzen: de kosten voor het vervangen van maalmedia. Slijtvastheidstechnologie is de discipline die bepaalt hoe lang een bal zijn diameter, vorm en maalefficiëntie behoudt voordat het erts deze verbruikt.
Bij ZXGB hebben we jaren besteed aan het bouwen van gegoten en vervalste media voor precies dat probleem. Onze fabriek van 60.000 vierkante meter in Ningguo, Anhui, draait op een jaarlijkse capaciteit van 50.000 ton, ondersteund door een provinciaal onderzoeksinstituut dat zich toelegt op stalen kogels en maalmedia, en een technisch team van 25 ingenieurs en 32 specialisten. Dit is hoe we over slijtvastheid denken: wat bepaalt deze, hoe kun je media eerlijk vergelijken, en welke gewoonten in de fabriek stilletjes de slijtagelevensduur vernietigen waarvoor je hebt betaald.
Wat slijtvastheid werkelijk betekent in een molen
In een werkende molen is slijtage niet één gebeurtenis. Het zijn drie mechanismen die tegelijkertijd werken, en een bal moet ze allemaal overleven.
- Slijtage: harde ertsdeeltjes glijden en rollen over het oppervlak, waardoor het metaal geleidelijk wordt weggesneden.
- Impact: herhaalde botsingen zorgen ervoor dat randen worden afgebroken, scheuren in het oppervlak ontstaan en, in ernstige gevallen, de bal ronduit wordt gebroken.
- Corrosie: natte pulp, opgeloste zuurstof en zuur of alkalisch water tasten de matrix tussen de carbiden aan.
Omdat deze mechanismen in verschillende richtingen trekken, is de slijtvastheid altijd een evenwicht. Een zeer harde bal is goed bestand tegen slijtage, maar kan bij zware impact breken. Een zeer taaie bal overleeft de impact, maar kan snel wegglijden. De technische taak is om het punt op de curve te vinden waar uw circuit het minste geld per ton product uitgeeft.
Planten drukken het resultaat gewoonlijk uit als een specifieke slijtagesnelheid: gram verbruikt medium per ton gemalen erts, of kilogram make-upballen per ton product. Dat ene getal omvat de legering, de warmtebehandeling, de kogelgrootte, de maalsnelheid en het erts zelf. Dat is precies de reden waarom twee leveranciers dezelfde hardheid kunnen opgeven en toch heel verschillende kosten kunnen hanteren.
Legeringschemie definieert het plafond
Chroom is de ruggengraat van castmedia
Bij gegoten slijpkogels bepaalt chroom hoeveel hard carbide er kan ontstaan. Naarmate chroom boven ongeveer 10 procent stijgt, verschuift de structuur naar harde M7C3-chroomcarbiden in plaats van naar zachtere M3C-typen. Deze carbiden gedragen zich als een skelet in de matrix, dus de slijtage moet er doorheen snijden in plaats van het metaal simpelweg opzij te duwen.
Dit is de reden dat de gietfamilie normaal gesproken in vier groepen wordt verdeeld: laag chroomgehalte voor economisch droog slijpen, medium chroomgehalte voor gemengd gebruik, hoog chroomgehalte voor cementklinkers en harde ertsen, en ultrahoog chroomgehalte voor ernstige slijtage waarbij lange campagnes het belangrijkst zijn. Met elke stap hogerop op de chroomladder wordt de levensduur van de slijtage verlengd, maar er is ook een strengere procescontrole nodig om te voorkomen dat het materiaal bros wordt.
De matrix is net zo belangrijk als de carbiden
Carbiden kunnen op zichzelf geen bal beschermen; ze hebben een harde, stevige matrix nodig om ze op hun plaats te houden. Mangaan, molybdeen, koper en andere elementen worden toegevoegd om de hardbaarheid te verbeteren, zodat de bal over zijn volledige doorsnede uithardt in plaats van alleen op de huid. Een bal met een uitstekende oppervlaktehardheid maar een zachte kern zal bij herhaalde impact vervormen en zijn profiel verliezen.
Voor harde erts-, klinker- en slakkenbelastingen is dit de familie die we gewoonlijk als eerste evalueren:
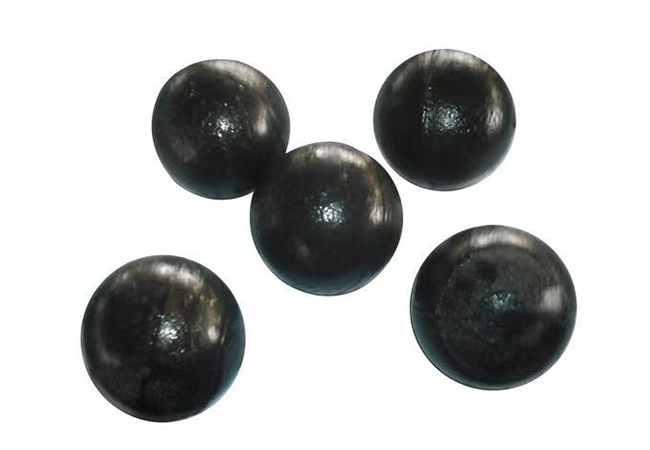 Hoge chroomlegering gietbal slijpbal In het snelle industriële landschap van vandaag zijn prestaties, duurzaamheid en duurzaamheid niet langer optioneel, maar essentieel. Dat is waar onze hoge hardheid, hoog-chro... Bekijk Product →
Warmtebehandeling bepaalt hoeveel van dat plafond u bereikt
Identieke chemie garandeert geen identieke slijtage. Twee ballen die uit dezelfde hitte worden gegoten, kunnen de plant verlaten met een merkbaar verschillende levensduur als de warmtebehandeling verschilt. Austenitisatietemperatuur, houdtijd, afschrikmedium, afschriksnelheid en tempertemperatuur bepalen samen de uiteindelijke microstructuur.
Voor media met een hoog chroomgehalte streven we doorgaans naar een kernhardheid in het bereik van HRC 58 tot 64, met een gecontroleerd niveau van vastgehouden austeniet en een oppervlak dat niet overbelast is door agressieve afschrikking. Als u te langzaam afschrikt, zitten de carbiden in een zachte matrix die snel wegslijt. Doof te hevig en de interne spanningen stapelen zich op, wachtend tot de eerste zware impact een scheur wordt.
Waarom één hardheidsgetal een zwak koopcriterium is
Een enkele hardheidsmeting op één plek op één kogel vertelt u heel weinig over de levensduur. Vraag in plaats daarvan naar een hardheidsprofiel van oppervlak tot kern, een beschrijving van de hardmetaalstructuur en een slijtagesnelheid gemeten onder omstandigheden die dicht bij uw eigen omstandigheden liggen.
Vergelijking van de belangrijkste maalmediafamilies
Selectie wordt eenvoudiger als de opties naast elkaar staan. De onderstaande tabel geeft een overzicht van de families die we produceren en de taken waarvoor ze normaal gesproken geschikt zijn.
| Mediafamilie | Chroomgehalte | Typische kernhardheid | Relatieve levensduur | Best passende taak |
|---|---|---|---|---|
| Laag chroom gegoten bal | Tot ongeveer 3% | HRC 45 tot 50 | Basislijn | Droog slijpen, lichte slijtage, kostengevoelige circuits |
| Middelgrote chroom gegoten bal | Ongeveer 3% tot 7% | HRC 48 tot 55 | 1,3 tot 1,8 keer | Gemengd erts, matige impact, algemeen malen |
| Hoogchroom gegoten bal | Ongeveer 10% tot 14% | HRC 58 tot 64 | 2 tot 3 keer | Cementklinker, hard erts, nat malen |
| Ultrahoge, chroomgegoten bal | Boven ongeveer 15% | HRC 60 tot 65 | 2,5 tot 4 keer | Ernstige slijtage, fijn slijpen, lange campagnes |
| Gesmeed stalen kogel | Gelegeerd staal, laag chroomgehalte | HRC 55 tot 62 | 1,5 tot 3 keer | Primair frezen met grote diameter, hoge slagvastheid |
| Keramische bal | Geen | Zeer hoge oppervlaktehardheid | 4 tot 8 keer in fijne dienst | Verontreinigingsgevoelig fijn- en ultrafijn slijpen |
Lees de tabel als uitgangspunt. Een kogel van middelmatig chroom in een zacht ertscircuit kan beter presteren dan een kogel van hoog chroom die overgespecificeerd is voor de taak, en een gesmede kogel in een grote primaire molen wint vaak alleen al op het gebied van de slagvastheid.
Procesbeheersing: waar slijtvastheid wordt geproduceerd
Gieten en smeden zijn twee verschillende wegen naar slijtvaste media, en elk heeft zijn eigen kwaliteitshefbomen. Bij het gieten bepalen het matrijsontwerp, de giettemperatuur, de inoculatie en de afkoelsnelheid hoe de carbiden worden gevormd en hoe gelijkmatig ze worden verdeeld. Bij het smeden bepalen de staafkwaliteit, de verwarmingscurve, de vervormingsvolgorde en de gecontroleerde koeling de graanstroom en taaiheid.
Onze fabriek voert precisiegietwerk, smeedwerk en warmtebehandeling uit als één geïntegreerde stroom, met inspectie van binnenkomende grondstoffen tot en met de uiteindelijke verpakking onder een ISO9001-kwaliteitssysteem. Wij kopen bij gekwalificeerde leveranciers van staal en legeringen, omdat een legeringsontwerp alleen iets betekent als de chemie die de oven bereikt, de chemie is die is gespecificeerd.
Voor primaire molens die afhankelijk zijn van media met een grote diameter en een hoge slagvastheid, zijn gesmede media meestal het sterkste antwoord:
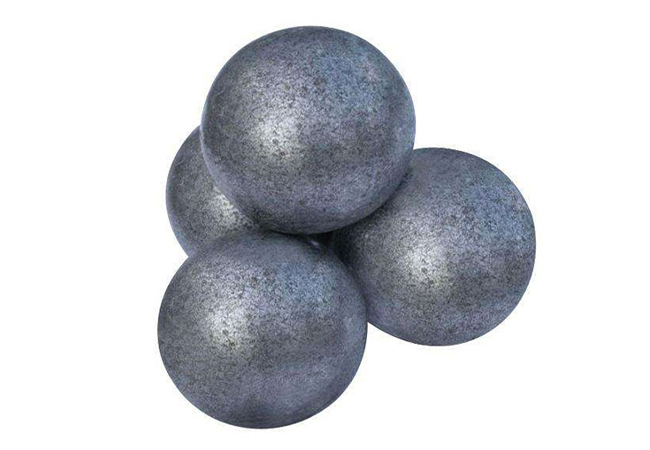 Gesmede slijpballen In de industriële wereld van vandaag, waar efficiëntie, duurzaamheid en prestaties cruciaal zijn, is precisiesmeden uitgegroeid tot een baanbrekende productiemethode, vooral... Bekijk Product →
De molenkant van slijtvastheid
We hebben gezien hoe goede ballen binnen enkele weken kapot gingen vanwege de manier waarop een molen werd bediend. Vijf variabelen verklaren het grootste deel van de kloof tussen laboratoriumresultaten en de realiteit van de plant.
- Balgrootte en ladingsmassa: extra grote ballen voegen impactenergie toe die het erts niet nodig heeft, waardoor zowel de breuk- als de slijtagesnelheid toenemen.
- Molensnelheid en ladingbeweging: een cataractlading zorgt voor impact, terwijl een trapsgewijze lading voor slijtage zorgt. De juiste modus is afhankelijk van de voergrootte.
- Pulpdichtheid en chemie: dunne, zure of sterk beluchte slurry versnelt de corrosie en erodeert de matrix.
- Distributie van invoergrootte: een plotselinge stijging van het topformaat dwingt de media om werk te doen waarvoor ze nooit zijn geselecteerd.
- Conditie van de voering: versleten of gepolijste voeringen verminderen de lift en de lading begint te glijden in plaats van te tuimelen.
Het laatste punt is gemakkelijk te onderschatten. Media en liners vormen één slijtagesysteem, en het vervangen van liners zonder de ballading opnieuw te controleren, of omgekeerd, kost bijna altijd meer dan het bespaart. Waar impactbelastingen zwaar zijn, zijn onze ultrahoge mangaanstalen voeringen gebouwd om naast een gesmede lading te werken:
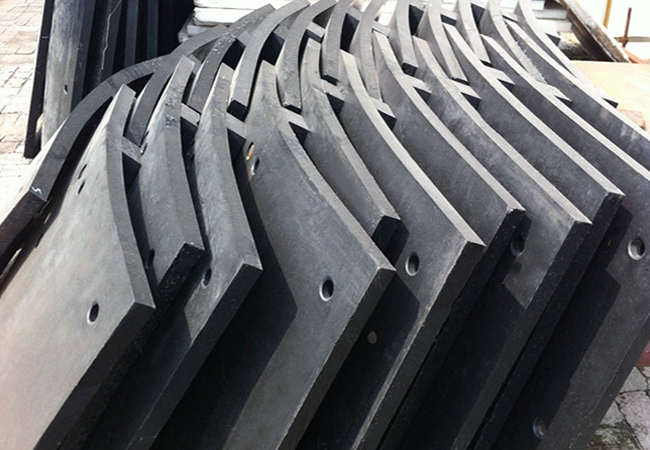 Ultrahoge mangaanstalen voering, kogelmolenvoering Ultrahoge mangaanstalen voering is een hoogwaardige, slijtvaste materiaalcomponent, voornamelijk gebruikt in industriële apparatuur die bestand is tegen sterke schokken en zware... Bekijk Product →
Hoe u de slijtvastheid evalueert voordat u zich ertoe verbindt
Omdat slijtage een systeemeigenschap is, zijn de enige eerlijke vergelijking de kosten per ton gemalen erts. Deze stappen houden die vergelijking eerlijk.
- Vraag om een specifiek slijtagepercentage onder gedefinieerde omstandigheden, en niet alleen om een hardheidscijfer.
- Vraag het hardheidsprofiel op van oppervlak tot kern, plus een beschrijving van de microstructuur.
- Voer een gemarkeerde kogeltest uit: voeg een gewogen, gelabelde batch toe, recupereer deze na een bepaalde periode en meet het massaverlies.
- Bereken de werkelijke kosten per ton, inclusief vracht, inhaalwerkzaamheden, stilstand en eventuele gevolgen voor de doorvoer.
- Herhaal de test telkens wanneer het ertstype, de toevoergrootte of de maalsnelheid verandert, omdat de beste media van vandaag misschien niet de beste zijn volgend jaar.
Kies een partner die ingenieurs weerstand bieden
Elk circuit heeft zijn eigen erts, zijn eigen molengeometrie en zijn eigen definitie van een goed jaar. Daarom beginnen wij liever met data dan met een cataloguspagina: een slijtagegeschiedenis, een voedingsanalyse, walsafmetingen en een taakbeschrijving zijn doorgaans voldoende om de keuze te beperken tot twee of drie kandidaten.
Als u een formulering, hardheidsprofiel of kogelgeometrie nodig heeft die is afgestemd op uw toepassing, onze op maat gemaakte OEM-slijtvaste oplossingen team kan het rond uw bedrijfsgegevens bouwen. Als je het liever eerst doorspreekt, neem contact op met onze ingenieurs en wij helpen u de opties te vergelijken met de cijfers die er in uw fabriek toe doen.
De slijtvastheidstechnologie van de slijpkogel is geen specificatie die van een gegevensblad kan worden gekopieerd. Het is het resultaat van een legeringsontwerp, een gedisciplineerde warmtebehandeling, eerlijke inspectie en een fabrieksomgeving waarin goede media hun werk kunnen doen. Breng deze vier elementen op één lijn en de make-upbalsnelheid is niet langer een maandelijkse verrassing.


